
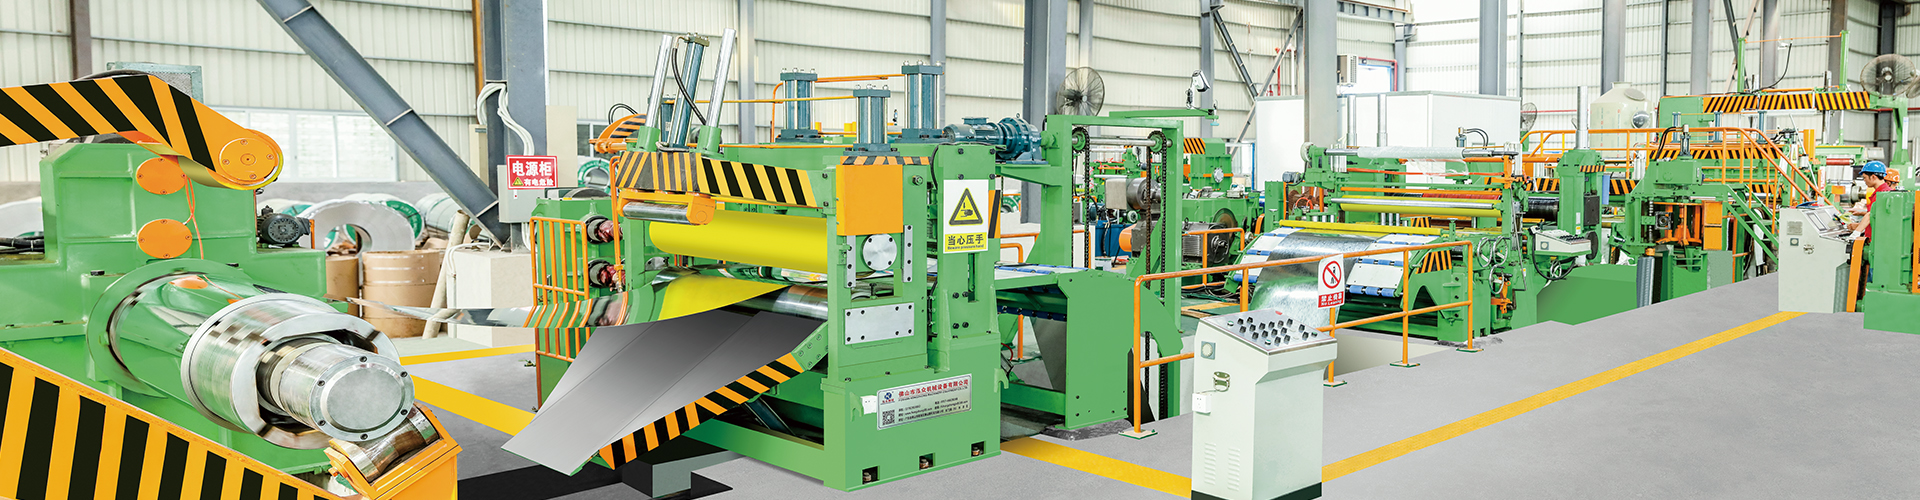




卷料整平机是将不平整的产品通过一定的压挤作用从而达到整平的效果,称为整平机,整平机原理,下面来介绍一下卷料整平机的操作过程。
按照工艺要求,卷料整平机设备干平整除尘系统或湿平整喷射系统、空气吹扫投入工作。液压压上控制系统、弯辊系统均按照设定值的需要投入工作。
开卷机、入口的张紧辊、卷料整平机、出口张紧辊、卷取机联合控制平整带钢。当机组建立张力,加速到所要求的平整速度且轧制压力达到恒定值时, 卷料整平机组入口的带尾剪切机是用于切带尾的;平整机出口处的液压剪是事故剪,并在需要时将大卷分为小卷。
当带材在开卷机卷筒上快到尾部时,钢板整平机,机组减速甩尾,机组在喂料速度下平整带材直至减速停车。此时干平整除尘系统或湿平整喷射系统、空气吹扫退出工作。


整平机就是从名字就可以看得出来,通过挤压作用,将不平整的金属板材挤压达到平整的效果。看似简单的整平机其实其中的技术要求是很高的,张力控制、延伸率控制和压力(平整力)控制是整平机主要的三大闭环控制技术。下面,介绍下整平机的三大技术。
1 整平机张力控制技术
张力的稳定对板形平整质量是非常重要的,特别是平整0.6mm以下的钢板,张力的波动对平整质量影响很大,还极易造成断带。一般的办法是通过电机扭矩计算得出间接张力,误差往往比较大;目前先进的整平机广泛地借鉴长线机组的张力辊技术,在回转辊上安装张力计,直接检测钢带张力。新兴技术条件下,匀速状态钢带张力精度可达±1.5%,加减速段张力精度为±3%。
2 整平机延伸率控制精度
整平机的带钢张力非常大,可使钢板沿运行方向产生一定的拉伸延展。延伸率是通过检测整平机进出口钢带的速度差计算得出的,不锈钢冷轧后平整工艺延伸率一般在0.5-2.5%,这样小的数值要求必须准确地检测两个速度极微小的变化,并可迅速响应,因此延伸率的检测控制精度至关重要。一般的方法是回转辊上安装脉冲编码器检测两侧的速度,延伸率控制精度为±10%,为了提高钢带头尾加减速段的控制精度,新兴技术采用非接触式激光测速仪,整体控制精度可达±0.1%叠加。
3 整平机三个闭环中间的相互匹配
恒张力控制是基础,张力的平稳对于任何钢种的平整都是需要的,南昌整平机,一般情况下张力都围绕设定值保持恒定。另外两种控制一延伸率控制和压力(平整力)控制不可能同时保持恒定,延伸率的恒定是在过程中通过动态调整平整力的大小获得的,而恒平整力的保持则以牺牲延伸率的稳定为代价,整平机厂家,延伸率随钢带某些区段性能的波动而波动。


精密整平机性能
1. 适用于整平精度高的各种薄板材料.
2. 本机是强而有力的新设备,用于高度冲床工作,可提升冲床产品的质于量.
3. 卷料未经整平消除内应力,是无法产生出良好的冲件,唯有将卷料整平,消除内应力才能达成.
4. 经过本机整平后,可将材料修正成向下弯曲或平坦.
5. 传动装置同变频器(循环控制)可于冲床同步,平衡的送料.
6. GJ两段式整平过程中(头端-----尾端)中途不须再作整平之调整,可确保一致相同之平坦度,并可以正反向入料.
7. 变频器调整,运行平稳.可根据客户要求生产特殊机型.


扫一扫手机网站

 在线客服
 13702918602
 540688421@qq.com
